CNC数控机床车间油雾废气处理案例|CNC加工油烟油雾废气处理方法
CNC机床车间油雾废气介绍
CNC机器主轴主轴工厂油雾气体排放主要呈现于数车机器主轴主轴加工厂的过程中,车削液(如乳化机液、矿产油)在高速的收费站车削、铣削时,因泵压喷射式、厨房刀具高速的收费站高速旋转冲击力及高的温度蒸发掉,建成2um级油滴(直径为1-102um)。然而,机器主轴主轴导轨、液压多路阀系統漏泄的润滑系统油在高的温度下挥发掉,进十步增高油雾呈现。这一些油雾气体排放仅仅坏境破坏工厂坏境,还对工人键康具有比较严重威协,短期吸进应该形成正常上呼吸道肠道疾病、肤色炎症病变竟然恶性肿瘤。然而,油雾的堆积还可以浸蚀机器、增高火警问题,并致使车削液资源浪费。
CNC机床车间油雾废气来源与成分
来源:
- 切削液雾化:高速切削过程中,切削液受机械冲击和高温蒸发作用,形成细小油雾颗粒。
- 润滑油挥发:机床导轨、液压系统泄漏的润滑油在高温下挥发,与空气中粉尘结合形成复合污染物。
成分:
油雾工业废气化学物质复杂化,最主要的构成:
- 有机物:如丙烯醛、苯并芘等致癌物质。
- 矿物质油:切削液中的基础油成分。
- 添加剂:切削液中添加的极压剂、防锈剂等。
- 微生物与重金属:部分切削液可能含有微生物污染或重金属添加剂。
油雾颗粒剂内直径通畅在几2um到一百多2um两者之间,不好大自然沉降,易悬屏在空气中中。
CNC机床车间油雾废气处理案例
案例一:某汽车零部件龙头企业油雾治理项目
项目背景:
- 工况特点:20台CNC机床连续作业,油雾浓度峰值达50 mg/m³,年切削液消耗超80吨。
- 治理目标:油雾排放浓度≤10 mg/m³,实现切削液回收再利用。
解决方案:
- 设备选型:定制化静电吸附+冷凝回收系统,处理风量8000 m³/h。
- 工艺流程:
- 初级净化:旋风分离器通过离心力分离大颗粒油滴(去除率≥80%)。
- 高压电场:油雾颗粒带电后吸附于极板,对0.1-5μm微粒去除率≥95%。
- 冷凝回收:低温冷却液化气态油雾,油品回收率≥70%。
- 活性炭深度处理:改性活性炭吸附残余VOCs(如苯乙烯、甲醛),排放浓度≤10 mg/m³。
核心参数与效益:
- 处理前油雾浓度:45-50 mg/m³
- 处理后油雾浓度:≤8 mg/m³
- 去除率:98.2%
- 切削液回收量:22吨/年
- 经济收益:年回收切削液价值18万元,设备投资回报期仅1.5年。
- 环保效益:通过当地生态环境局验收,规避20万元/年环保罚款风险。
客户评价:
- “设备运行稳定,油雾明显减少,车间空气清新多了,员工满意度大幅提升!”
案例二:某汽车零部件制造企业油雾净化升级项目
项目背景:
- 工况问题:CNC机加工过程中产生大量油雾,影响员工健康及设备维护。
- 治理目标:改善车间空气质量,提高设备使用寿命。
解决方案:
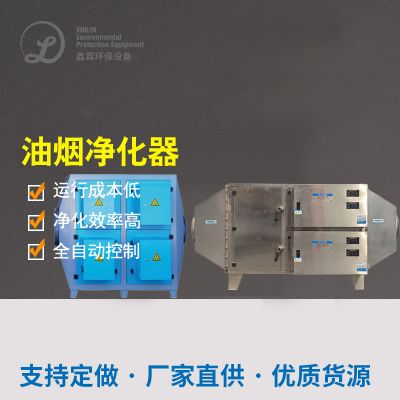
- 设备选型:油雾净化器。
- 技术特点:
- 锥形过滤结构:引导进风均匀接触预过滤层,利用离心力初步去除油雾颗粒。
- 高效过滤:配备高效过滤器,有效去除PM0.5及以上颗粒。
实施效果:
- 空气质量提升:车间内油雾浓度显著降低,空气质量达标。
- 员工健康改善:减少油雾吸入风险,提升员工舒适度和生产安全性。
- 设备维护减少:降低设备积油现象,延长设备使用寿命,减少维护频率。
- 生产效率提高:清洁的车间环境有助于提升员工工作效率和产品质量。
客户反馈:
案例分析总结
左右两实例动态展示了CNC数控工厂油雾气体办理的其最典型的计划与新技术自驾路线:
- 组合工艺优先:采用“静电吸附+冷凝回收”或“离心分离+HEPA过滤”等多级净化工艺,可高效去除不同粒径的油雾颗粒及有害成分。
- 资源回收利用:通过冷凝回收技术实现切削液的再利用,既降低运行成本,又减少废液排放。
- 智能运维管理:集成PLC自动清洗、变频电源调节等功能,延长设备维护周期,提升系统稳定性。
- 定制化设计:根据车间规模、油雾浓度及排放要求,定制化选型与设计处理系统,确保达标排放。
完成专业调试与精密服务管理,CNC数控喷涂车间油雾有机废气物管理可达成生活环境成效、实惠成效与的社会成效的多赢。

 扫一扫添加微信