
189-2923-7076
189-2923-7076
| 污染物类别 | 典型成分 | 主要来源工序 | 浓度范围 |
|---|---|---|---|
| 重金属 | 钴(Co)、镍(Ni)、锰(Mn) | 正极材料合成、电极清洗 | 50–200 mg/L |
| 锂(Li)、铜(Cu) | 负极加工、回收拆解 | ||
| 有机污染物 | NMP(氮甲基吡咯烷酮) | 涂布烘干、NMP回收系统 | 500–10,000 mg/L |
| PVDF粘结剂、碳酸酯类溶剂 | 电解液配制、注液清洗 | ||
| 无机污染物 | 氟化物(F⁻,来自LiPF₆水解) | 电解液泄漏、电池拆解 | 100–150 mg/L |
| 氨氮(NH₃-N)、高盐分(Na₂SO₄) | 前驱体合成、废水中和 | TDS可达6%以上 |
核心危害:
- 重金属:生物累积性中毒,破坏水生生态系统;
- NMP:强生物毒性,可生化性差(BOD/COD<0.1);
- 氟化物:腐蚀设备,引发骨骼病变;
- 高盐分:抑制微生物活性,增加处理难度。
graph LR
A[调节池均质] --> B(芬顿氧化反应)
B --> C[投加H₂O₂/Fe²⁺生成·OH自由基]
C --> D{混凝沉淀}
D --> E[PAC/PAM絮凝]
E --> F[出水COD<50 mg/L]
| 废水类型 | 推荐工艺 | 适用场景 | 优势 |
|---|---|---|---|
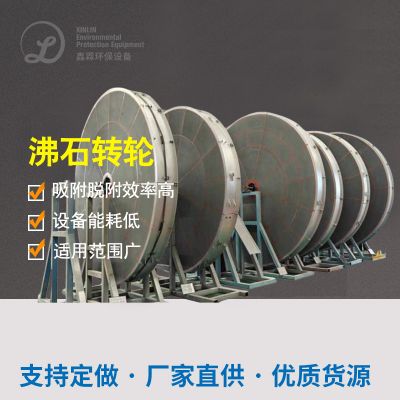
| 高浓度NMP废水 | 转轮吸附+催化燃烧 | 大型涂布车间 | NMP回收率>90% |
| 含重金属废水 | 化学沉淀+离子交换 | 正极材料生产 | 重金属去除率>99% |
| 高氟/高盐废水 | 钙盐沉淀+RO+MVR蒸发 | 电解液工序、回收厂 | 氟化物去除率>95%,零排放 |
| 混合有机废水 | 芬顿氧化+UASB+MBR | 中小规模生产线 | COD降至50 mg/L以下 |
结论:锂电池废水需遵循 “分质分类-资源回收-近零排放”原则:
- 高有机物废水:高级氧化+生物强化降解;
- 高盐/重金属废水:膜分离+蒸发结晶协同;
- 小微产能:模块化设备(如电絮凝+光催化)实现低成本达标。
未来技术聚焦 智能化控制与 金属资源化提取,推动锂电行业绿色转型。
 扫一扫添加微信