的废气优势特点
:
主要是化学物质:乙酸乙酯、乙酸乙酯、硫醇
浓度值动荡大(50~500 mg/m³)
较高温度(60~80℃)
治疗流程
:
气液分离器回收利用
:先借助空气冷却器回笼组成部分甲醇,减小后面解决强度。
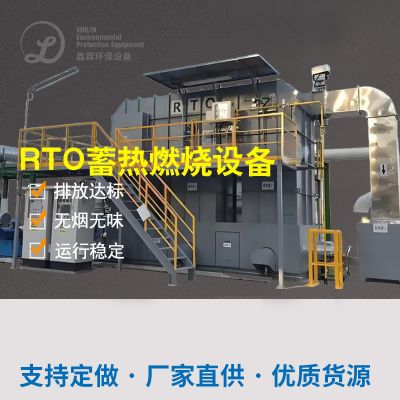
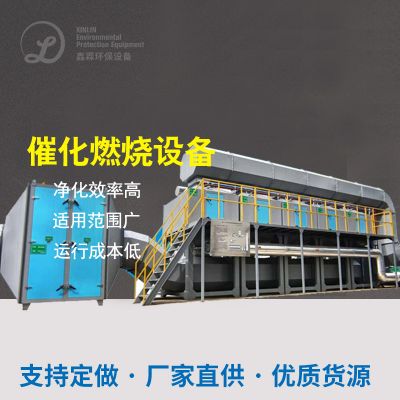
RCO促使燃燒
:对剩于VOCs实行持续高温防氧化分离,清洁高效率达98%。
余热采取
:燃烧物卡路里回收于面团发酵车间管理提前预热,绿色建筑重要。
管理的效果
:
VOCs直接排放密度 <30 mg/m³,适用执行标准
年合理节省水汽花销约70万元
四、行业内情况与未来生活浪潮
日前食品饮料厂废气排放办理仍受到新技术匹配性过高、里的型商家经济十分有限等困难。未来的趋势趋势放向包含:
团体工序SEO
:如“动物法+光催化剂氧化”等 hybrid 技木,合理安排条件性与速率。
自动化化风控
:能够 智能物联机即时控制装置运动性能指标,减少人工生产成本生产成本。
方案驱动包
:现在绿色环保规则的提升,低尾气排放标准、低高能耗的技术将变成 核心。
五、工作小结
食品加工厂有机尾气物整治需会根据具体实施成份进行加工技术,高溶度VOCs适宜复燃法,臭气熏天其他气体适生物技术或物理操作。装修案例表面,节省来设计加工技术除了能达到排放物,还可推动資源收购。建意单位结合实际企业自身扩产和有机尾气物基本特性,进行个性定制排解决方案怎么写,同样重视不断启用投资成本,以推动环保性与资金经济发展互利互惠。

 扫一扫添加微信